Cat:Mga produkto
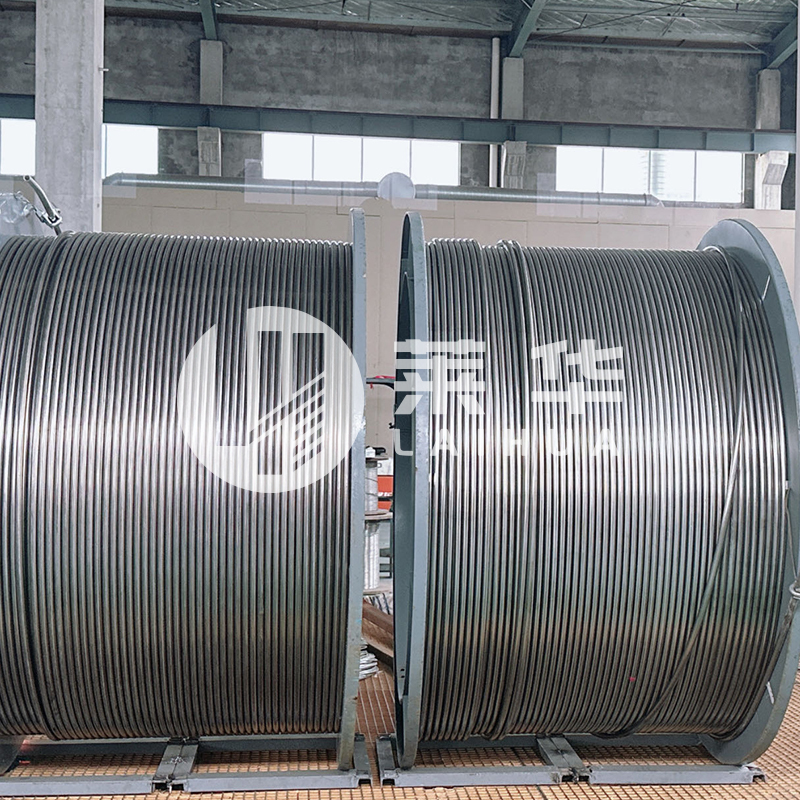
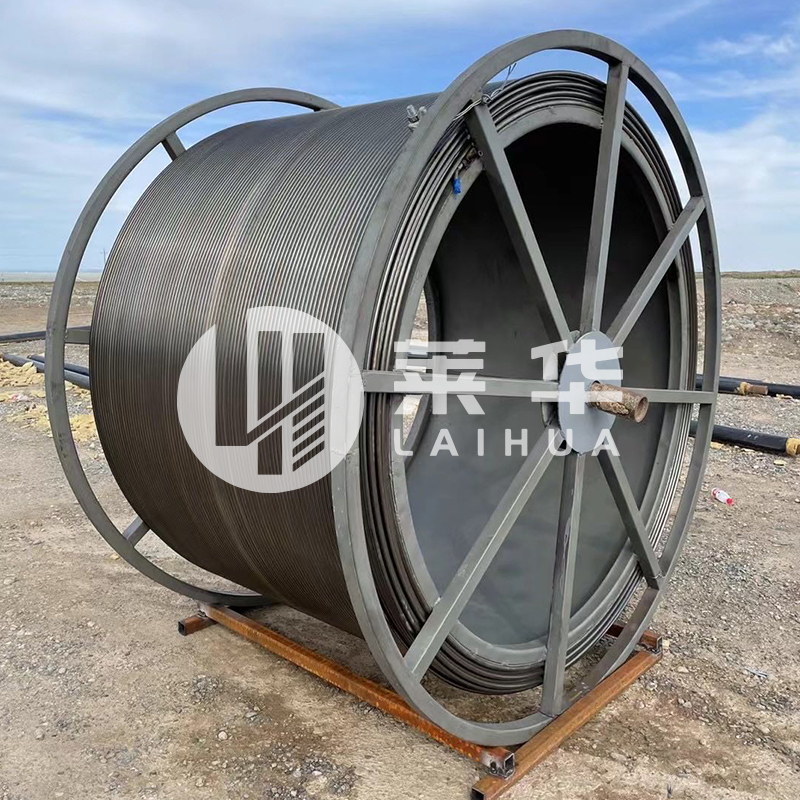
Ang patuloy na tubing, na kilala rin bilang nababaluktot na tubing o nababaluktot na tubing, ay malawakang ginagamit sa mga patlang ng mahusay na p...
Tingnan ang mga detalye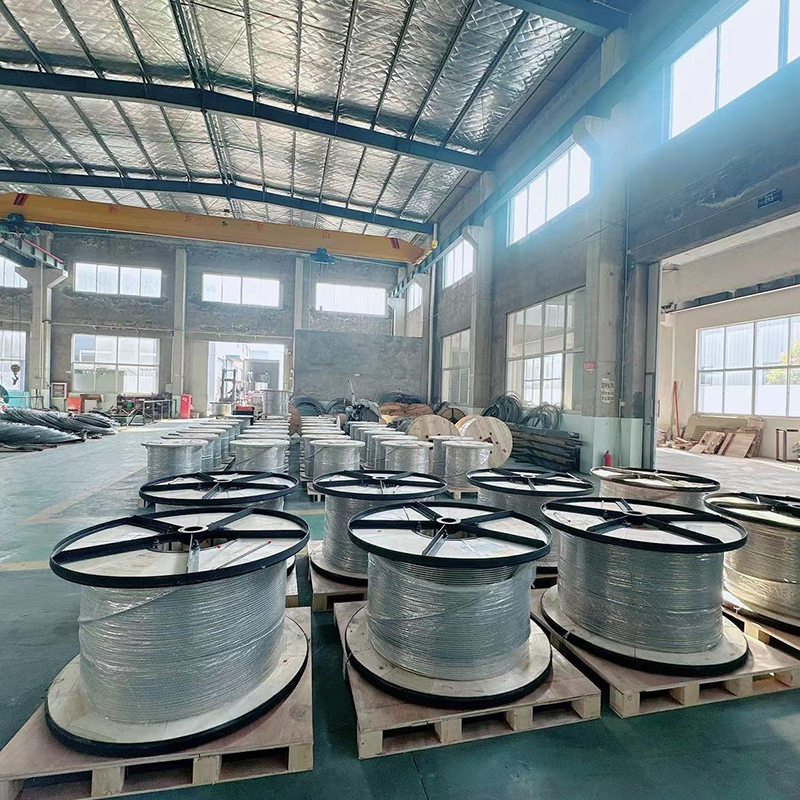
Kung kailangan mo ng maikling sagot sa tindahan, magsimula sa hindi gaanong agresibong panlinis na nakakatanggal ng mantsa, panatilihing kontrolado ang oras ng tirahan, at huwag hayaang matuyo ang acid gel sa ibabaw. Sa 304 o 316 process pipe, ang kalawang na pamumulaklak ay isang senyales ng kontaminasyon, hindi karaniwang pagsusuot.
Ang hindi kinakalawang na asero ay nagpapakita ng kalawang dahil ang passive film ay nasira, nakamaskara, o hindi kailanman nabuo nang tama, hindi dahil ang haluang metal ay biglang naging ordinaryong carbon steel.
Nakakagiling na alikabok, mga brush na carbon steel, tooling, at weld spatter ay naglalagay ng bakal sa ibabaw. Maaaring mamulaklak ang kalawang sa loob ng ilang oras sa mamasa-masa na hangin.
Ang tubig na asin, bleach, hydrochloric acid, at mga agresibong kemikal na panghugas ay umaatake sa pelikula at lumilikha ng masikip at maitim na hukay.
Ang welding at mabigat na paggiling ay nag-iiwan ng mga kulay ng oxide at chromium-depleted zone na nangangailangan ng pag-aatsara o pagpapatahimik, hindi lamang sa pagpupunas.
Mahalaga ang pagpili ng grado. Ang 316 ay naglalaman ng molibdenum at kadalasang pinahihintulutan ang mga klorido na mas mahusay kaysa sa 304, habang ang 18-8 na mga grado ng pamilya ay kumikilos nang iba pagkatapos ng malamig na trabaho at hinang. Isang mabilis na pagsusuri ng 18-8 hindi kinakalawang na asero na grado at mga aplikasyon ng oilfield tumutulong na magtakda ng makatotohanang limitasyon sa paglilinis bago magsimula ang abrasyon.
Bago ka maglagay ng anumang acid o abrasive, kumpirmahin ang grado, ang pinagmulan ng mantsa, at kung ang bahagi ay isang cosmetic panel o isang pressure boundary.
Magsimula sa alkaline o mild acid cleaners at lumipat sa phosphoric o citric passivation gels lamang kapag nagpapatuloy ang mantsa; huwag dumiretso sa hydrochloric acid o chlorine bleach.
| Pamamaraan | Pinakamahusay para sa | Makipag-ugnayan o tumira | Pangunahing panganib |
| Tapal ng baking soda | Maliwanag na mga spot ng tubig at mga fingerprint | 5 hanggang 15 minuto, panatilihing basa | Hindi nakuha ang chloride source |
| Sitriko acid gel | Banayad na kalawang at pagpapasigla | 10 hanggang 30 minuto | Pagpapatuyo sa isang pelikula |
| Phosphoric acid gel | Libreng bakal blooms and shop stains | 10 hanggang 15 minuto na may pagkabalisa | Over-etching kung masyadong mahaba |
| Oxalic acid | Matigas na kalawang sa mga lababo at mga panel | Spot test, maikling tirahan | Agresibo sa ilang mga pagtatapos |
| Nitric passivation | Mga post-repair at weld zone | Kinokontrol na proseso ng tindahan | Kaligtasan at paghawak ng basura |
| Non-metallic abrasive pad | Maluwag na kalawang pagkatapos ng paglambot ng kemikal | Banayad na presyon lamang | Pagbabago ng scratch sa brushed finish |
Sa mga ibabaw ng coil at control pipeline, ang paglamlam ng kalawang ay kadalasang nagmumula sa paghawak, kontaminadong tubig na banlawan, o pakikipag-ugnay sa carbon steel habang nag-i-install. Ang haluang metal mismo ay bihirang pinagmulan.
Stainless Steel Coil at Control Pipeline Para sa downhole pressure at temperature monitoring, chemical injection, at instrument control, na may mga nako-customize na alloy, dimensyon, at pressure rating. Tingnan ang Produkto → Ang isang paulit-ulit na pagkakasunud-sunod ng pag-alis ay malinis, lumambot, iangat, banlawan, i-passivate, at siyasatin; Ang paglaktaw sa hakbang sa pagbanlaw o pagpapatahimik ay ang karaniwang dahilan kung bakit bumabalik ang mantsa sa loob ng ilang linggo.
Para sa hydraulic at instrumentation connections, ang kalawang sa paligid ng ferrule joint ay maaaring magtago ng crevice corrosion. Palitan ang pitted fittings sa halip na buli sa ibabaw ng sealing.
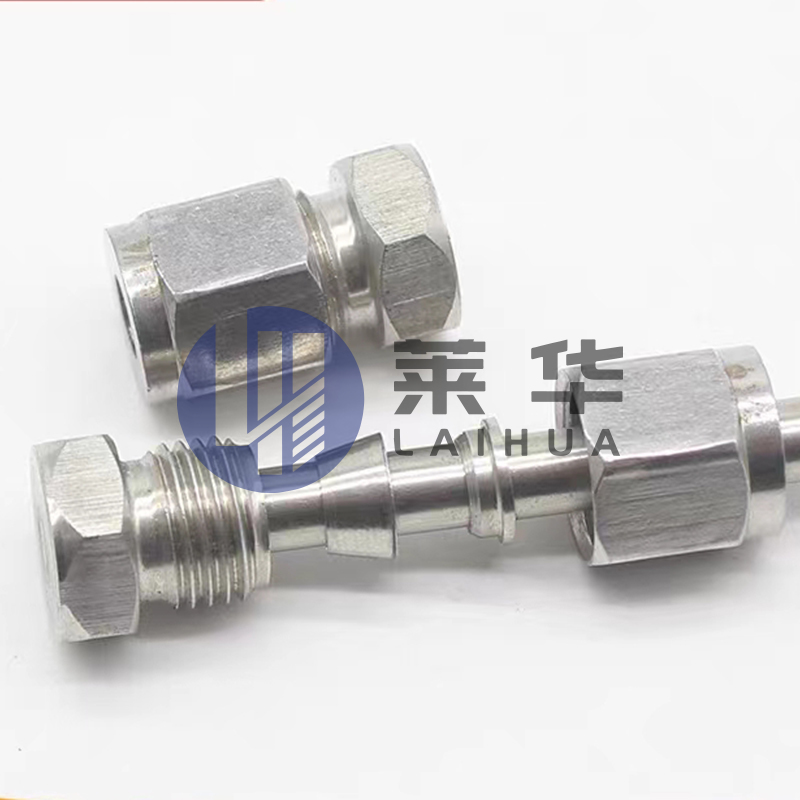 Stainless Steel Ferrule Joint para sa Hydraulic Piping Siyasatin ang ferrule joints para sa crevice corrosion; ang tatlong-bahaging stainless steel na koneksyon na ito ay nababagay sa pressure-tight hydraulic at instrumentation piping na may maraming opsyon sa thread. Tingnan ang Produkto →
Ang muling paggawa ay kumpleto lamang kapag ang ibabaw ay biswal na malinis, walang klorido, at may tuluy-tuloy na passive film; isang water-break test at isang quick ferroxyl check ay praktikal na field at shop checks.
Para sa mga kritikal na bahagi ng oilfield, ikonekta ang talaan ng paglilinis sa talaan ng inspeksyon. Ang isang brushed surface na mukhang maliwanag ay maaari pa ring mabigo sa isang ferroxyl test kung ang libreng bakal ay nananatili sa mga gasgas o weld toes.
Pinakamahusay na gumagana ang pag-iwas kapag ang hindi kinakalawang na asero ay pinananatiling hiwalay sa alikabok ng carbon steel, tubig na mayaman sa chloride, at mga mainit na wash-down cycle na sumisira sa passive film.
Kung ang bahagi ay isang hangganan ng presyon o isang nakapulupot na pipeline, humingi ng nakasulat na pamamaraan ng paglilinis at pagpapatahimik bago magsimula ang trabaho. Ibahagi ang fluid ng serbisyo, temperatura, at pagkakalantad sa chloride para makumpirma ng supplier kung sapat ang paglilinis o mas ligtas ang pagpapalit.
Para sa gabay na partikular sa proyekto, ipadala ang mga kondisyon ng serbisyo sa supplier bago maaprubahan ang pag-aayos.
Karamihan sa mga tanong na hindi kinakalawang na kalawang ay bumababa sa grado, pinagmulan ng kontaminasyon, at kung ang passive film ay naibalik pagkatapos ng paglilinis.
Oo, para sa magaan na mantsa na walang bakal sa isang hindi kritikal na ibabaw. Gumamit ng 50/50 na puting suka at punasan ng tubig, panatilihing maikli ang tirahan, banlawan ng tubig na mababa ang klorido, at tuyo. Huwag hayaang mag-pool ang suka sa 304, lalo na malapit sa mga welds, dahil ang acid ay maaaring umatake sa passive film kung masyadong mahaba.
Hindi, ang baking soda ay banayad at kapaki-pakinabang para sa mga fingerprint at light water spot. Gumawa ng paste, mag-apply ng 5 hanggang 15 minuto, iangat gamit ang non-metallic pad, at banlawan nang lubusan. Hindi nito pinapalitan ang passivation kung ang mantsa ay nagmula sa libreng bakal.
Tingnan ang pattern at lokasyon. Ang libreng bakal ay madalas na lumilitaw bilang isang pamumulaklak malapit sa mga marka ng tool, weld spatter, o mga bitag ng tubig. Ang chloride pitting ay masikip, madilim, at magaspang. Ang isang spot test na may citric o phosphoric gel ay nakakatulong, ngunit ang mga pitted pressure na bahagi ay dapat suriin bago bumalik sa serbisyo.
Hindi. Ang carbon steel wool at wire brush ay nag-iiwan ng libreng bakal na muling kinakalawang. Gumamit muna ng mga non-metallic abrasive pad, hindi kinakalawang na tugmang brush, o chemical softening.
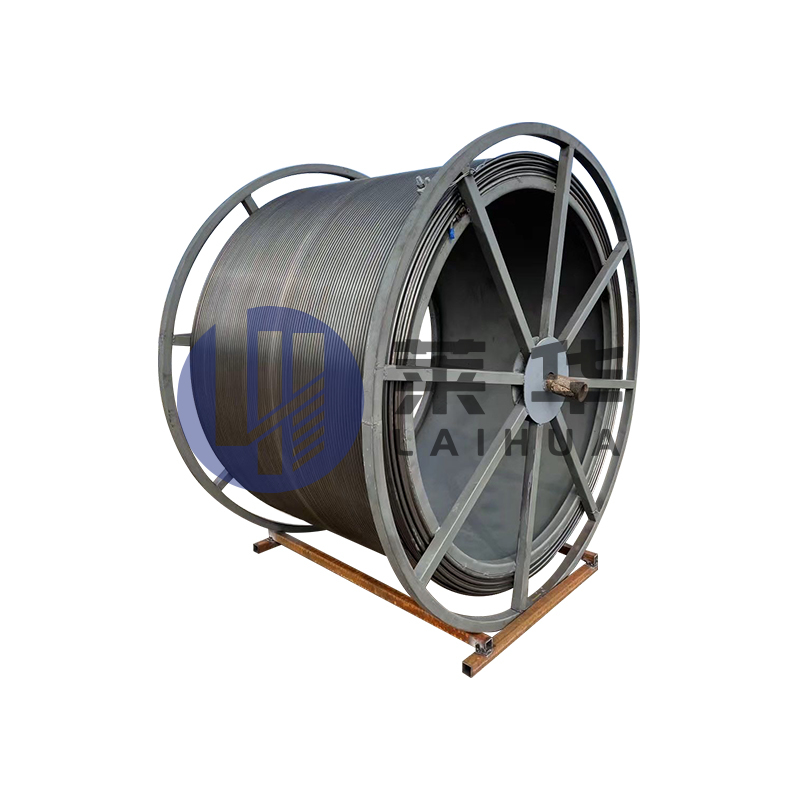
Ang patuloy na tubing, na kilala rin bilang nababaluktot na tubing o nababaluktot na tubing, ay malawakang ginagamit sa mga patlang ng mahusay na p...
Tingnan ang mga detalye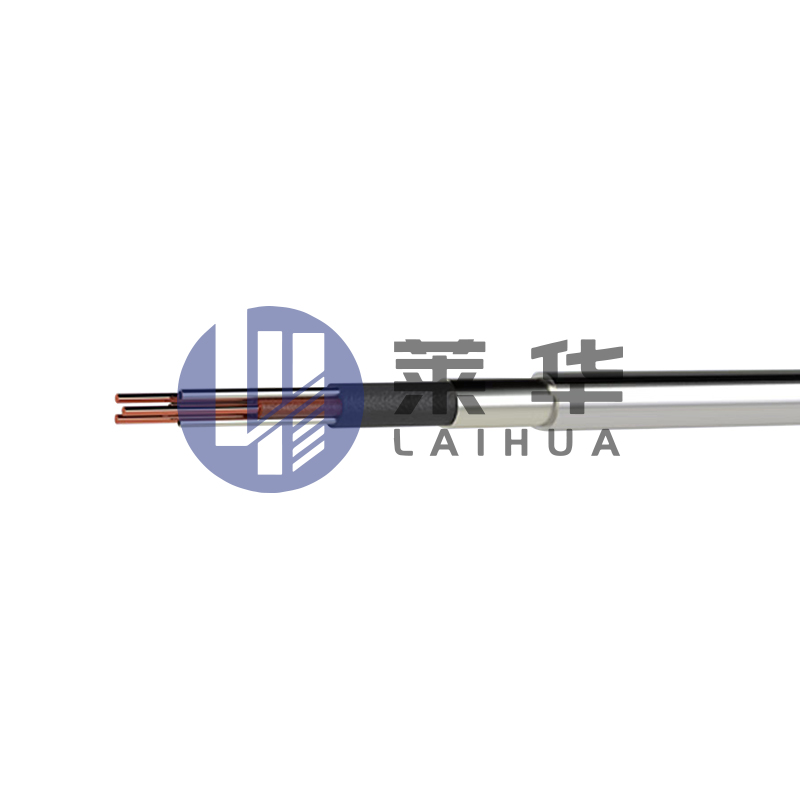
Layunin: Ang mataas na temperatura na pagsubok sa cable, na sinamahan ng sasakyan na may mataas na temperatura, ay pangunahing ginagamit sa pagsubo...
Tingnan ang mga detalye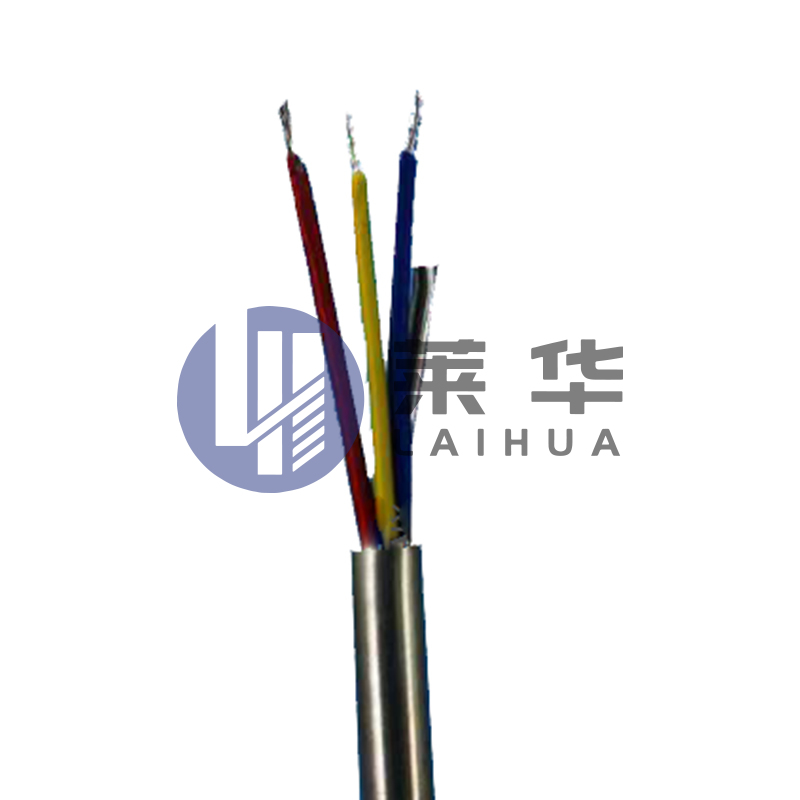
Ang hindi kinakalawang na asero na hibla ng optic test cable ay isang espesyal na cable ng pagsubok na pinagsasama ang tibay ng hindi kinakalawang ...
Tingnan ang mga detalye
Mga tagubilin para sa paggamit ng hydraulic control pipelines hydraulic control pipeline, na kilala rin bilang capillary. Pangunahin na ginagamit p...
Tingnan ang mga detalye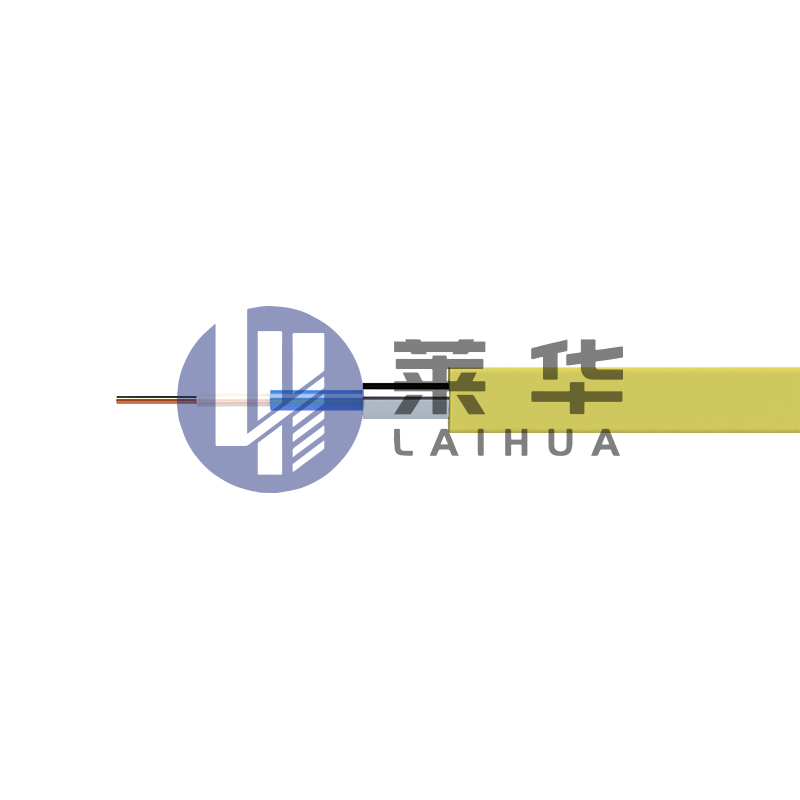
Ang hindi kinakalawang na asero clad pipe ay isang sistema ng piping na pinagsasama ang tibay ng hindi kinakalawang na asero na may proteksyon ng p...
Tingnan ang mga detalye
Patlang ng Application: Ang sistema ng pag-init ng electric induction ay isang kumpletong hanay ng mga de-koryenteng aparato sa pag-init na binu...
Tingnan ang mga detalye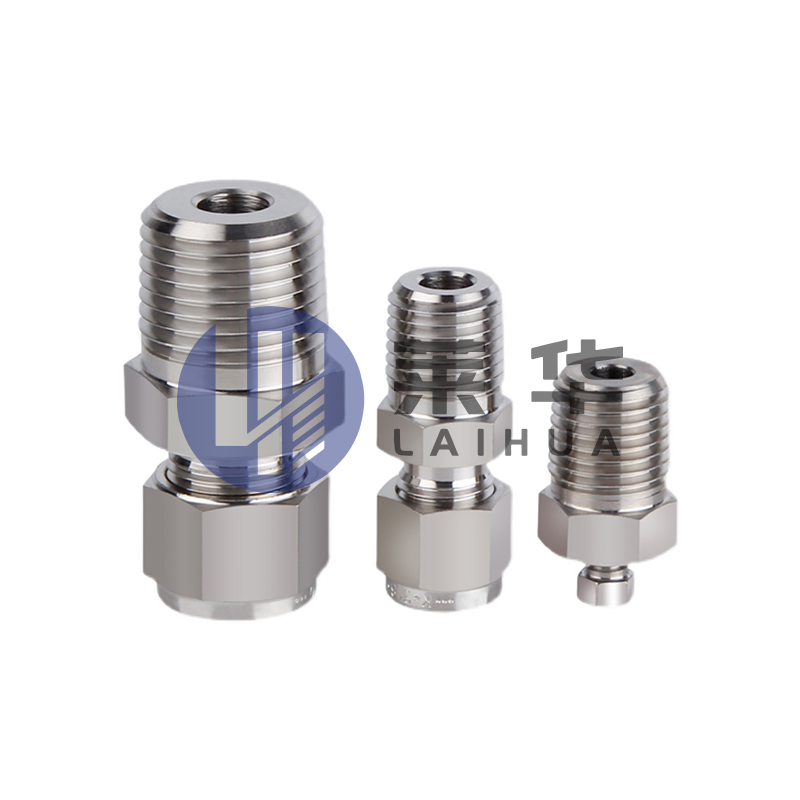
Ang ferrule type pipe joint ay binubuo ng tatlong bahagi: ang magkasanib na katawan, ferrule, at nut. Kapag ang clamp at nut ay ipinasok sa magkasa...
Tingnan ang mga detalye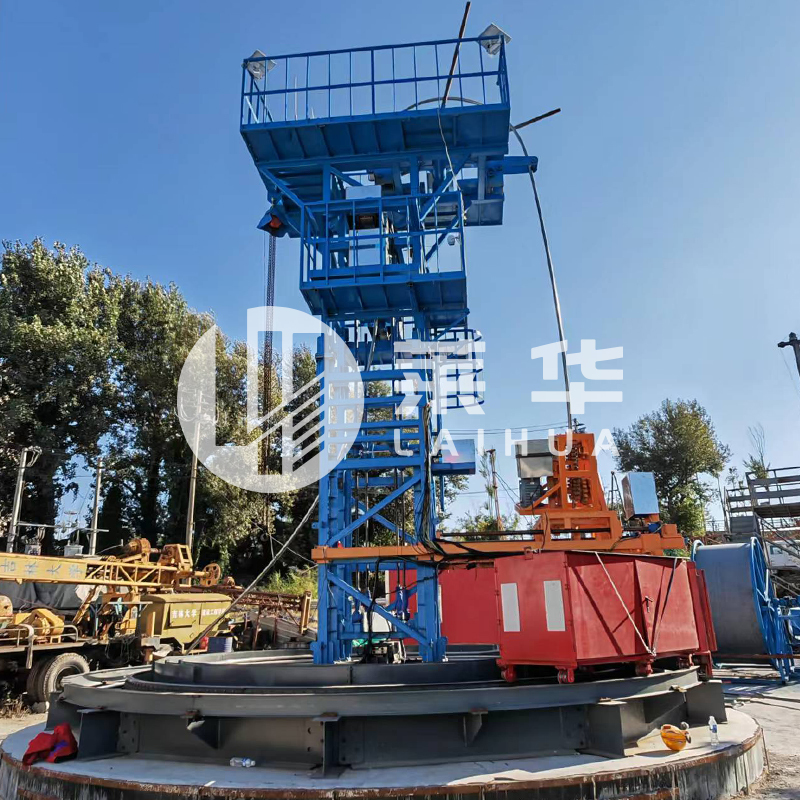
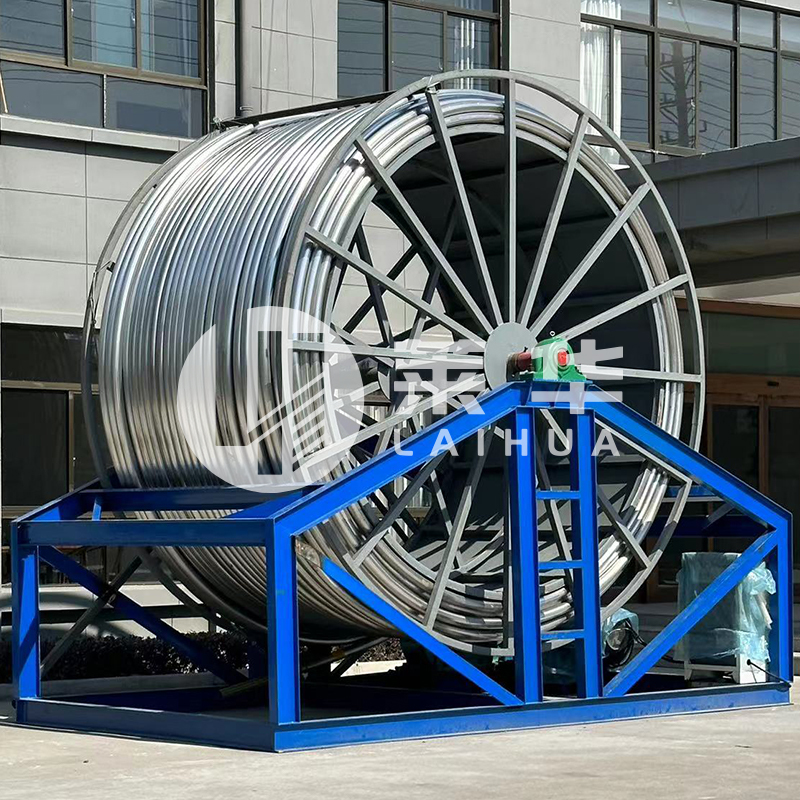
Ang tuluy -tuloy na tubing skid winch ay isang espesyal na dinisenyo kagamitan para sa mga operasyon ng oilfield, na pinagsasama ang mga tampok ng ...
Tingnan ang mga detalye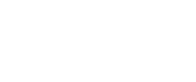

E-mail:

Telepono: +86-15996597000
+86-18252893456

Whatsapp: +86-18252874678

Address: Hindi. 3 Xinyuan Road, Nanmo Town Industrial Park, Hai'an City, Nantong City, Jiangsu Province, China
QR code sa
mobile phone
Copyright © Jiangsu Laihua Petroleum Equipment Co, Ltd.

Makipag -ugnay sa amin